এইচকে ৪৬৫এক্স-১ ৪৫° এজ ব্যান্ডিং মেশিন
প্রযুক্তিগত ভিডিও
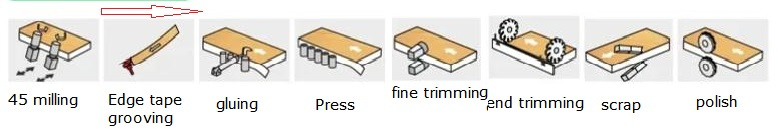
প্রযুক্তিগত পরামিতি
| এইচকে-৪৬৫x-১ | |||
| সামগ্রিক মাত্রা |
৫২২৬*৭৪৫*১৬২৫ মিমি | ওয়ার্কপিস গতি |
২০-২৫ মিটার/মিনিট |
|
প্রান্তের পুরুত্ব ব্যান্ড |
০.৩৫-৩ মিমি | নির্ধারিত চাপ | ০.৬ কেজি |
| অপারেটিং ওজন | T | মোটর শক্তি পরিবহন করুন | ৪ কিলোওয়াট |
| শীটের প্রস্থ |
৪০ মিমি | মোট শক্তি |
১২.২ কিলোওয়াট |
| শীটের পুরুত্ব |
৯-৬০ মিমি | ন্যূনতম প্রক্রিয়াকরণের দৈর্ঘ্য |
১৫০ মিমি |
| ভোল্টেজ |
৩৮০ ভোল্ট ৫০ হার্জ | কাজের ধরণ |
সম্পূর্ণ-স্বয়ংক্রিয় |
মেশিনের বৈশিষ্ট্য
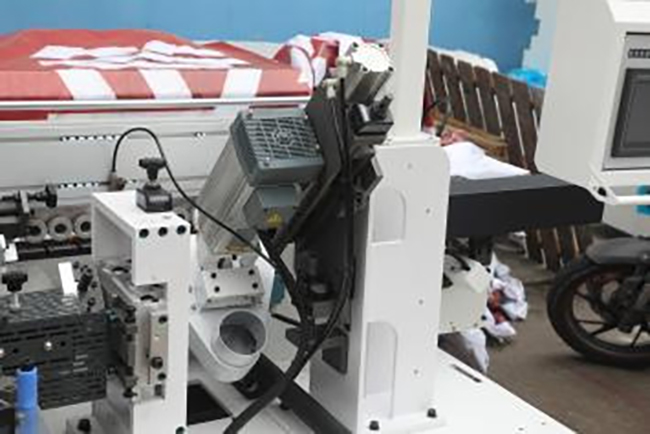
ঢালু প্রাক-মিলিং
বেভেল এজ মিলিং টাইপ, ৪৫° স্থির প্রি-মিলিং মেকানিজম, যা কাটিং বোর্ডের ধারকে করাতের মতো কেটে ও পিষে বেভেল এজ সিলিং-এর কার্যকারিতা উন্নত করে।
ঢালু আঠালো
বেভেল প্রান্তের আঠার প্রলেপ এবং চাপ দেওয়ার কৌশলটি বেভেল সরল প্রান্তে সমানভাবে আঠা লাগাতে পারে এবং বেভেল প্রান্তের সিলিংকে নিখুঁতভাবে সংযুক্ত করে।

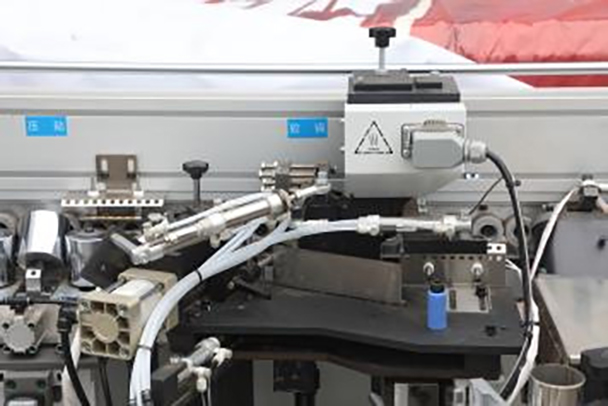
ঢালু আঠালো
নিউম্যাটিক সুইচে আঠা লাগানোর জন্য আঠার পাত্রটি ব্যবহার করুন। আঠাটি সমানভাবে লাগানো হয় এবং আঠার রেখাটি সূক্ষ্ম হয়।
প্রান্তের টেপ খাঁজ
এজ ব্যান্ডিং-এ খাঁজ কাটা, টেপে খাঁজ কাটা এবং খোদাই করা
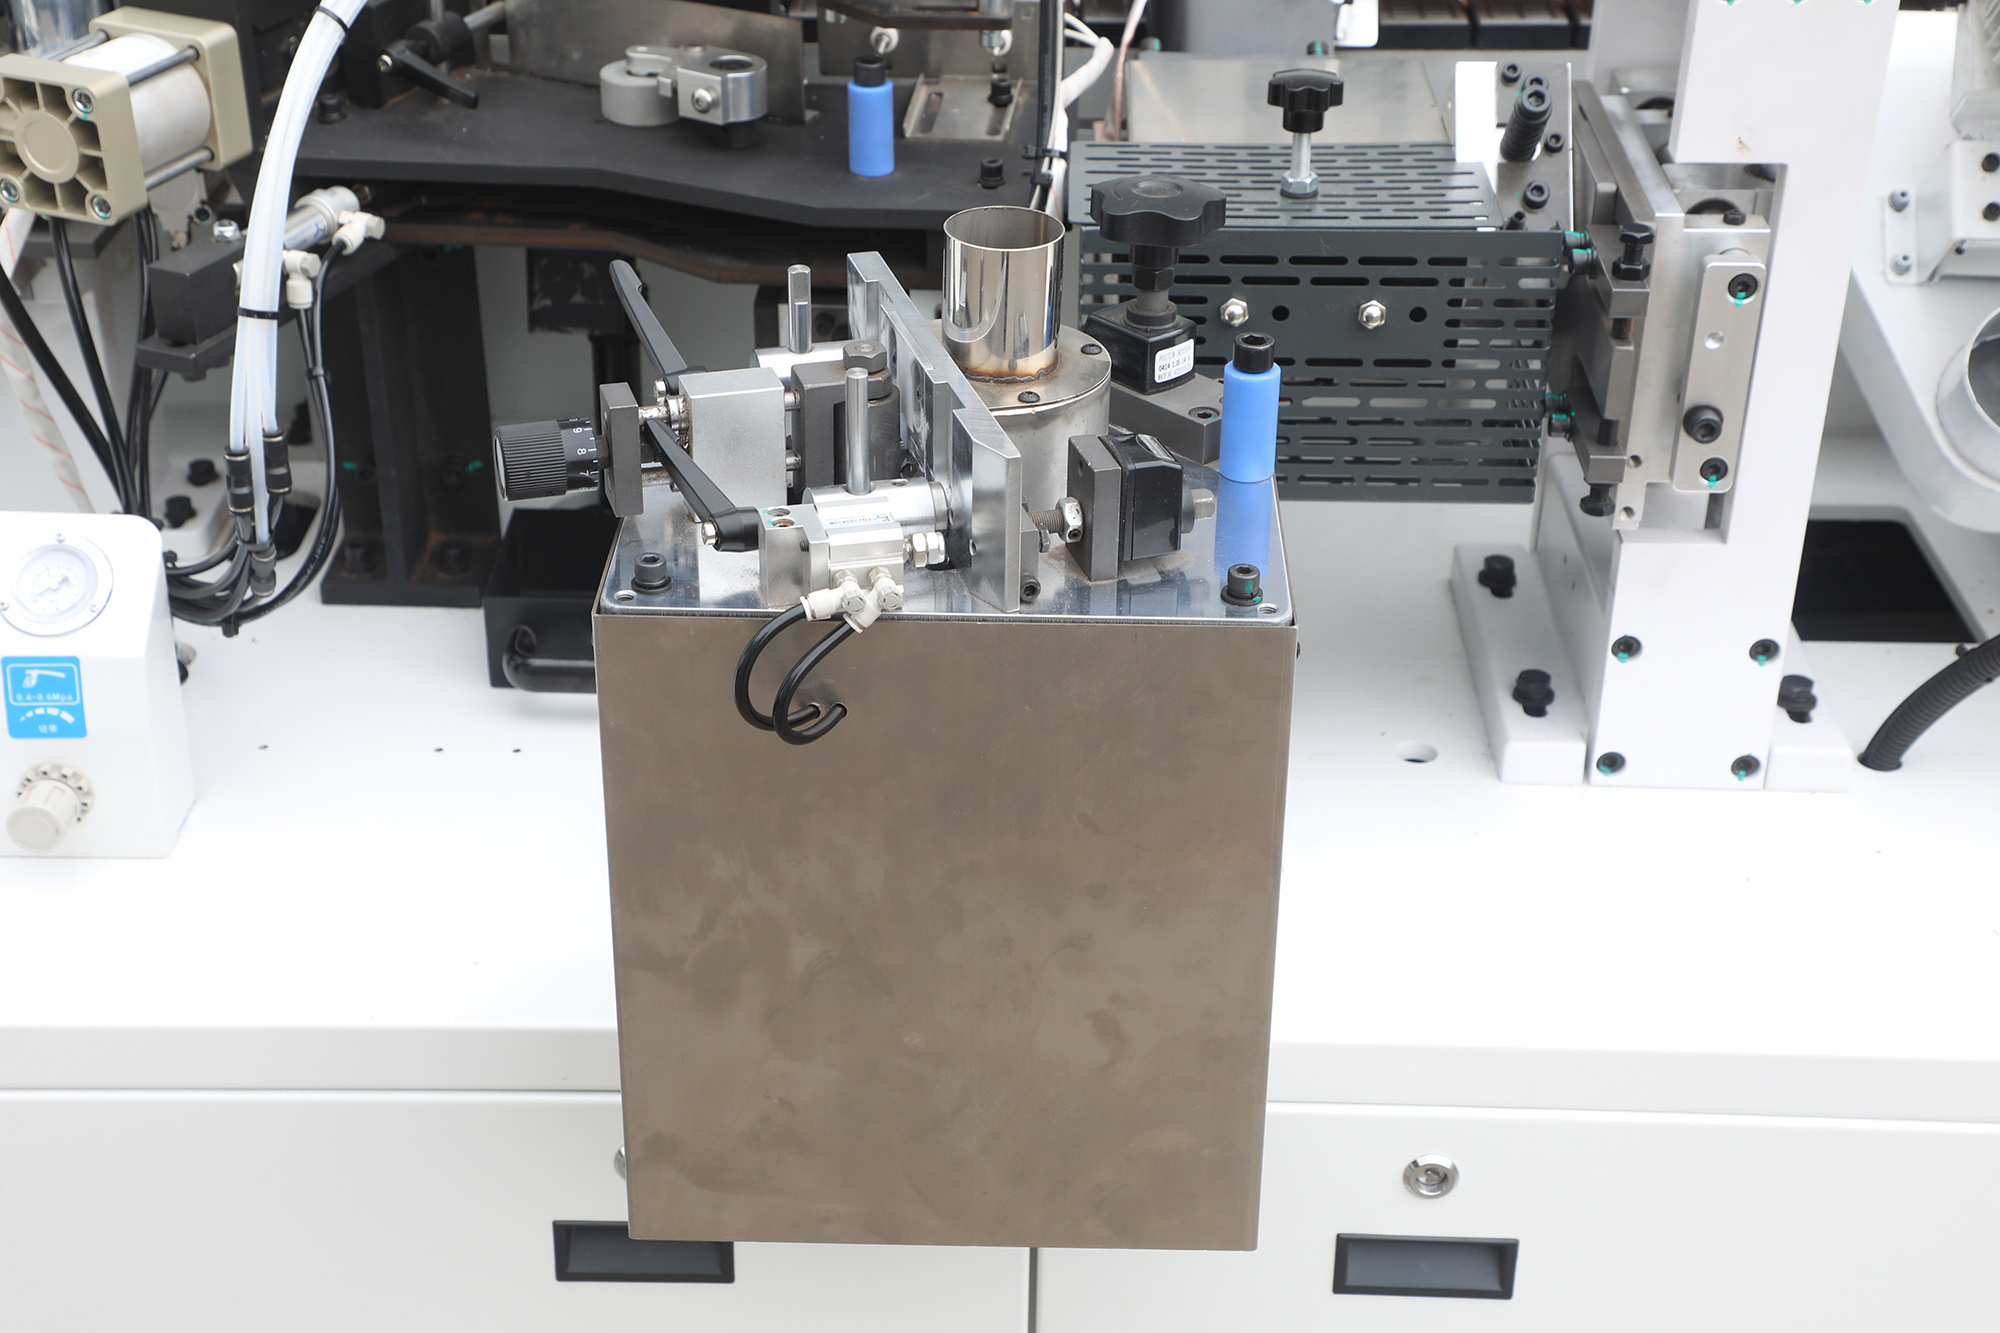
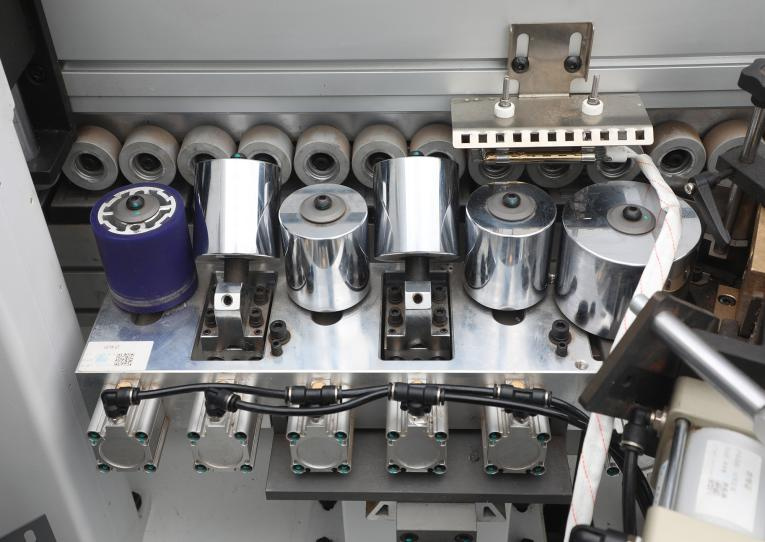
ইনক্লাইন প্রেস
তির্যক সোজা প্রেসিং এজ ব্যান্ডিং স্ট্রিপ এবং বোর্ডের প্রান্তের নিখুঁত সংমিশ্রণ নিশ্চিত করতে পারে, যা বোর্ডের সৌন্দর্য এবং স্থায়িত্ব বৃদ্ধি করে। এই প্রক্রিয়াটি সাধারণত আসবাবপত্র উৎপাদন, আলংকারিক উপকরণ প্রক্রিয়াকরণ ইত্যাদিতে ব্যবহৃত হয়।
প্রান্ত কাটা
স্বতন্ত্র ফ্লাশিং ব্যবস্থায় একটি পৃথক সাপোর্ট বেস এবং গাইড রেল ব্যবহার করা হয়, যা পারস্পরিক কম্পনের ফলে ফ্লাশিংয়ের কার্যকারিতা যাতে প্রভাবিত না হয়, তা কার্যকরভাবে প্রতিরোধ করে। সামনের ও পেছনের ফ্লাশিং ব্যবস্থায় বাফার ডিভাইস যুক্ত করা হয়েছে, যা আঘাতজনিত কম্পনের প্রভাব কার্যকরভাবে এড়াতে সাহায্য করে।
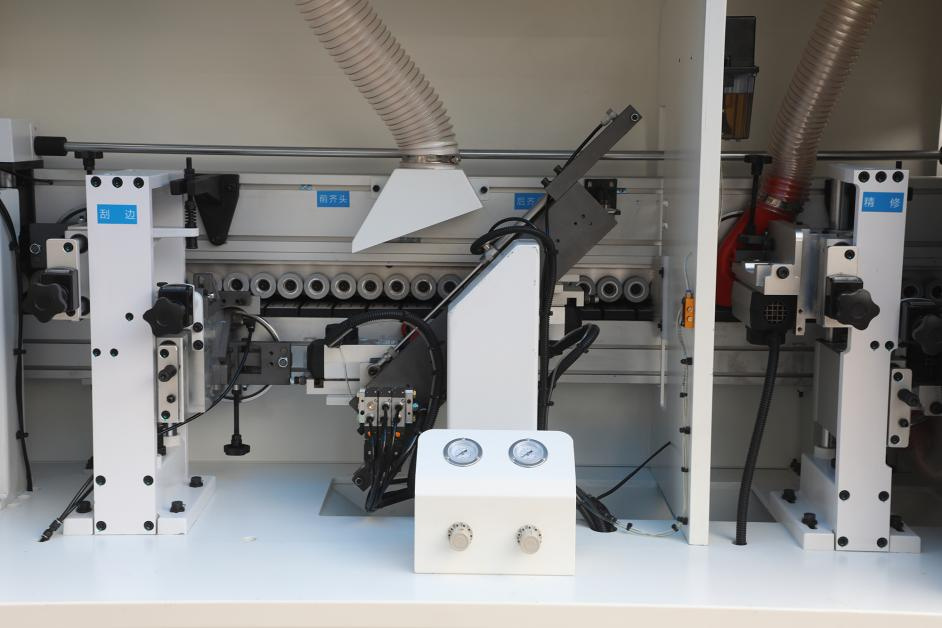
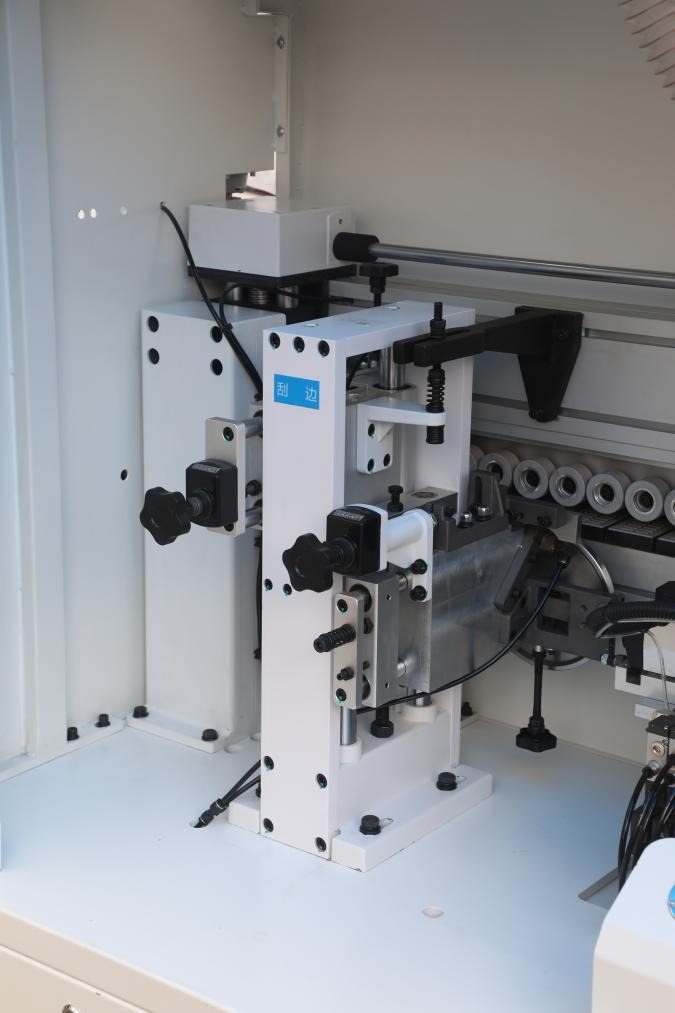
ঘষা
এজ ব্যান্ডিংয়ের পুরুত্বের ওপর নির্ভর করে, ঘষার জন্য এজ স্ক্র্যাপারটি প্রয়োজনমতো ব্যবহার করা যায়। এজ ব্যান্ডিংয়ের বাঁকটিকে আরও মসৃণ করার জন্য ঘষার পদ্ধতিটি ইচ্ছামতো পরিবর্তন করা যায়।
পালিশ করা
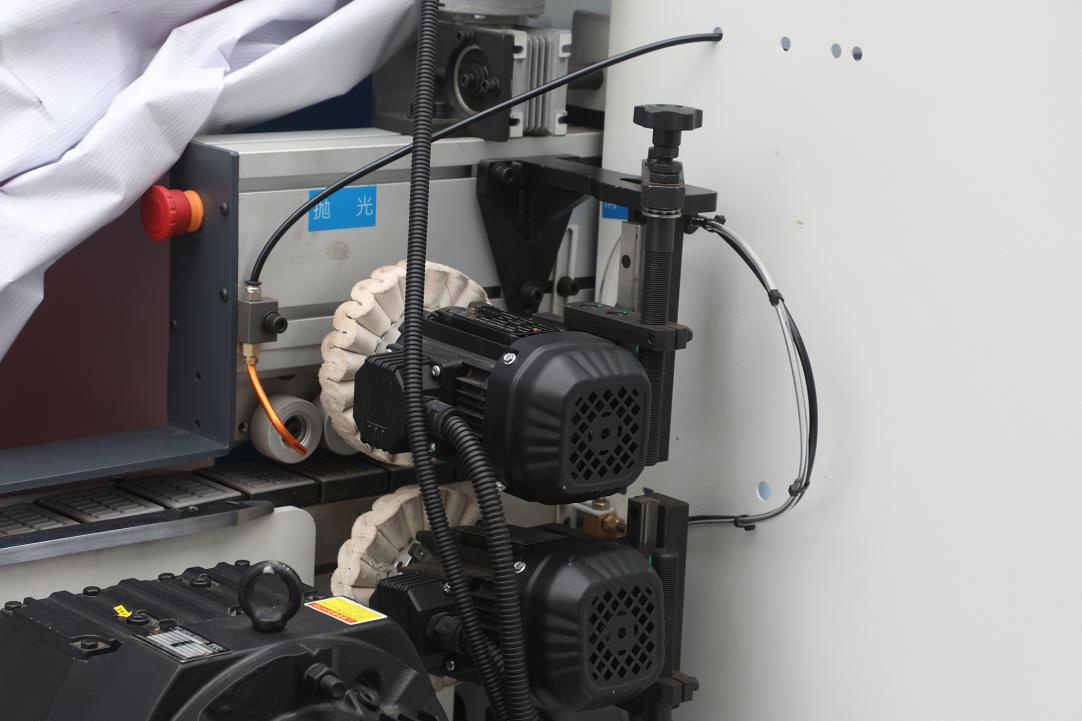
প্রক্রিয়াজাত প্লেটটিকে উচ্চ গতিতে ঘূর্ণায়মান দুটি পলিশিং হুইল দ্বারা পরিষ্কার করা হয়, যা প্রান্ত-সিল করা অংশটিকে মসৃণ ও আরও সুন্দর করে তোলে এবং পলিশিং হুইলগুলোকে সমানভাবে ক্ষয় হতে দেয়।